Artykuł sponsorowany
Jak rozpoznać, że układ skrętny z dwiema sekcjami nie współpracuje z mechanizmem
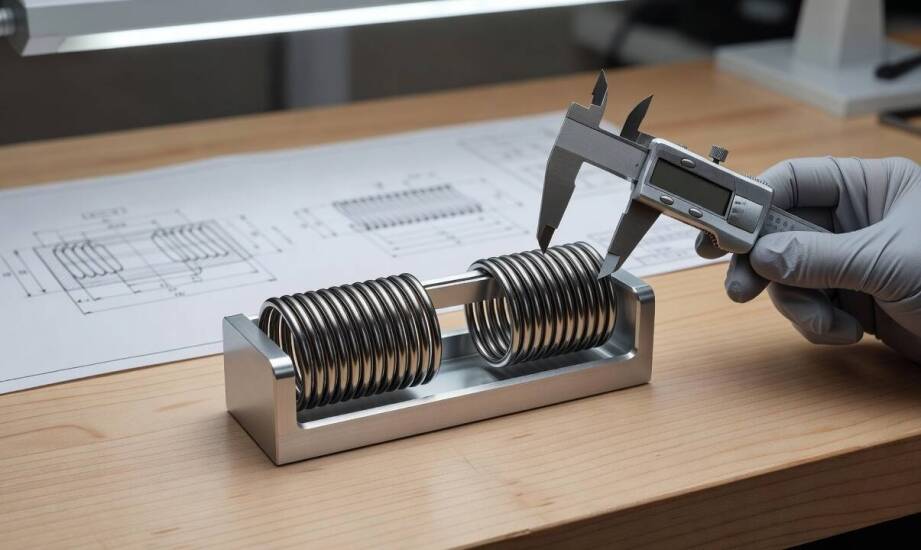
Układ skrętny z dwiema sekcjami cewek może generować odczuwalne opory podczas ruchu, mimo że cały mechanizm teoretycznie kontynuuje pracę. Często pojawia się również nierówny powrót do pozycji wyjściowej lub nagła utrata przewidywalnego momentu obrotowego. Zaburza to płynność działania maszyny. Element ten składa się z dwóch oddzielnych sekcji zwojów, które są nawinięte w całkowicie przeciwnych kierunkach względem siebie. Taka specyficzna budowa ma za zadanie zapewnić zrównoważony moment oraz znacznie większą siłę w zastosowaniach wymagających precyzyjnego ruchu kątowego. Widoczne nieprawidłowości w pracy najczęściej wskazują na zaburzoną współpracę całego układu z resztą maszyny, a nie na fizyczne uszkodzenie samej stali. Zrozumienie natury występujących oporów pozwala inżynierom szybko zdiagnozować rzeczywiste źródło problemu. Zjawiska te są szczególnie zauważalne w urządzeniach przemysłowych, gdzie powtarzalność cyklu decyduje o stabilności całego procesu produkcyjnego.
Przeczytaj również: Jakie dokumenty są niezbędne do sporządzenia deklaracji właściwości użytkowych?
Objawy błędnego podparcia i kierunku pracy sprężyny
Niedopasowanie kierunku pracy elementu do wymaganego obrotu mechanizmu wywołuje bardzo wysokie opory podczas każdego cyklu operacyjnego. Niewłaściwa orientacja może również całkowicie zablokować płynny powrót układu do jego spoczynkowej pozycji wyjściowej. Wynika to z fundamentalnej zasady, według której elementy te należy obciążać wyłącznie w kierunku ich nawijania. Zastosowanie odwrotnego wektora siły stanowi jeden z najczęstszych błędów projektowych przy budowie urządzeń wielocyklowych. Prowadzi to do szybkiego zmęczenia materiału, odkształceń zwojów i w konsekwencji do utraty początkowej funkcjonalności układu. Właściwie dobrana podwójna sprężyna skrętna wymaga niezwykle precyzyjnego dopasowania ograniczników ruchu oraz stabilnych punktów podparcia ramion. Jeśli blokady nie odpowiadają geometrii wyprowadzeń, mechanizm zaczyna gwałtownie zacinać się w konkretnych pozycjach kątowych. W takiej sytuacji głównym źródłem trudności jest architektura współpracujących detali obudowy lub błędnie zdefiniowany zakres obrotu. Ocena techniczna problemu polega na dokładnym sprawdzeniu, czy maksymalny kąt wychylenia mieści się w bezpiecznych granicach tolerancji. Należy również zweryfikować, czy wyznaczone punkty mocowania nóg przekazują wygenerowany moment obrotowy bez tworzenia dodatkowych naprężeń gnących. Prawidłowa praca obciąża drut zgodnie z jego osią, skutecznie zapobiegając przedwczesnemu pękaniu zwojów podczas intensywnej eksploatacji. Zmniejszanie się średnicy wewnętrznej korpusu podczas standardowego cyklu wymusza pozostawienie odpowiedniego luzu osiowego na trzpieniu. Brak zapasu przestrzeni natychmiast skutkuje silnym zakleszczeniem zwojów na stalowym wałku prowadzącym.
Przeczytaj również: Rola kolan gumowych w automatyzacji procesów przemysłowych – przegląd zastosowań
Analiza oporów ruchu i diagnostyka współpracujących części
Wiarygodny test funkcjonowania mechanizmu wymaga zebrania konkretnych danych o parametrach pracy w warunkach rzeczywistego obciążenia. Wnikliwa obserwacja obejmuje kierunek przyłożonej siły, szacowaną liczbę cykli roboczych oraz charakter wyczuwalnego oporu na dźwigni. Niezwykle istotny pozostaje również moment powrotu, który w wadliwym układzie bywa nierówny lub wyraźnie malejący z każdym ruchem. Kierunek docelowej siły musi bezwzględnie odpowiadać orientacji nawinięcia zwojów, aby system mógł działać bezawaryjnie. W przeciwnym razie powstaje niekorzystne zjawisko histerezy wynikające z nadmiernego tarcia stali o powierzchnię roboczą prowadnicy. Węższe zwoje stopniowo zaciskają się na trzpieniu centrującym, co z kolei drastycznie hamuje płynność obrotu. Sam rodzaj odczuwalnego oporu dostarcza wielu cennych informacji o fizycznej geometrii całego zespołu mechanicznego. Nagłe blokowanie się mechanizmu zazwyczaj sugeruje niewłaściwe umiejscowienie punktów podparcia lub mocno przekroczony zakres ruchu kątowego. Z kolei powolne zużycie samej obudowy maszyny objawia się nadmiernym luzem montażowym i charakterystycznymi, metalicznymi dźwiękami. Takie zjawiska akustyczne występują nawet wtedy, gdy zamontowany element nadal zachowuje wszystkie nominalne parametry siłowe. Wyeksploatowanie części współpracujących można łatwo rozpoznać po głębokich rysach, wyraźnych bruzdach lub wytarciach w kluczowych punktach styku. Błędnie dopasowany układ z dwiema sekcjami wykazuje defekty ruchu niemal natychmiast, często już przy pierwszym rozruchu testowym. Wskazuje to na strukturalny konflikt między konstrukcją obudowy a zadanym zapotrzebowaniem na docelowy moment obrotowy.
Przeczytaj również: Jakie są zalety gięcia plexi w procesie produkcji?
Zdiagnozowane nieprawidłowości można łatwo skorygować na poziomie samego mechanizmu, o ile fizyczne wymiary elementu nadal odpowiadają docelowym obciążeniom. Korekta maszyny dotyczy zazwyczaj delikatnej regulacji punktów mocowania lub celowego przesunięcia fabrycznych ograniczników maksymalnego wychylenia. Całkowita zmiana zastosowanego rozwiązania staje się jednak absolutnie niezbędna, gdy parametry wytrzymałościowe drutu nie pasują do warunków pracy. Sytuacja taka ma miejsce szczególnie wtedy, gdy projektanci zakładają regularne przekraczanie dopuszczalnego ugięcia kątowego. Wymiana komponentu jest również jedynym wyjściem przy stwierdzeniu odwrotnego kierunku nawijania cewek względem wymuszonego ruchu. Wytwarzający komponenty techniczne producent Spretech J.K. tworzy precyzyjne układy podwójne przeznaczone do pracy w rygorystycznych warunkach przemysłowych. Elementy skrętne dostosowuje się do specyficznej geometrii docelowych maszyn, co pozwala wyeliminować ryzyko uszkodzeń montażowych. Zgodność charakterystyki pracy na wczesnym etapie projektowania zapewnia stabilny obrót i zachowanie przewidzianej żywotności całego mechanizmu.
Kategorie artykułów
Polecane artykuły

Telewizja internetowa

Jakie dokumenty są wymagane do wypożyczenia szyny rehabilitacyjnej na kolano?

Dlaczego regularna kalibracja wyważarki jest istotna dla uniknięcia odbijania?
